
Вы устанавливаете новый шлифовальный круг и начинаете работу. После нескольких проходов круг уже не режет так эффективно, как вначале.
Вместо съёма материала он начинает скользить по поверхности. Заготовка нагревается, а на абразиве скапливаются небольшие комки пыли, краски или смолы.
Круг выглядит изношенным, хотя абразивные зёрна могут оставаться целыми.
Почему наждачная бумага так быстро засаливается?
Забивание наждачной бумаги, также называемое засаливанием абразива, происходит, когда шлифовальная пыль, смола, краска, грунт или другой материал застревают между абразивными зёрнами. Накопившиеся отложения снижают режущую способность, увеличивают трение и могут вызывать царапины или неравномерную обработку поверхности.
Наиболее распространённые причины — неправильная зернистость, шлифование неотвердевших покрытий, чрезмерное давление, недостаточное пылеудаление и выбор структуры абразива, не подходящей для материала.
К счастью, многие проблемы засаливания можно уменьшить, скорректировав процесс шлифования.
Для деревообрабатывающих предприятий, авторемонтных мастерских, малярных подрядчиков и промышленных покупателей абразивов понимание этих причин важно для повышения эффективности шлифования и контроля расхода абразивных материалов.
Aozhong производит шлифовальные круги, сетчатые абразивы, круги на плёночной основе, многодырочные абразивные изделия, шлифовальные листы и рулоны для различных процессов подготовки поверхности.
В этом руководстве объясняется, почему наждачная бумага засаливается, как определить проблему и какие абразивные продукты могут помочь уменьшить засаливание.
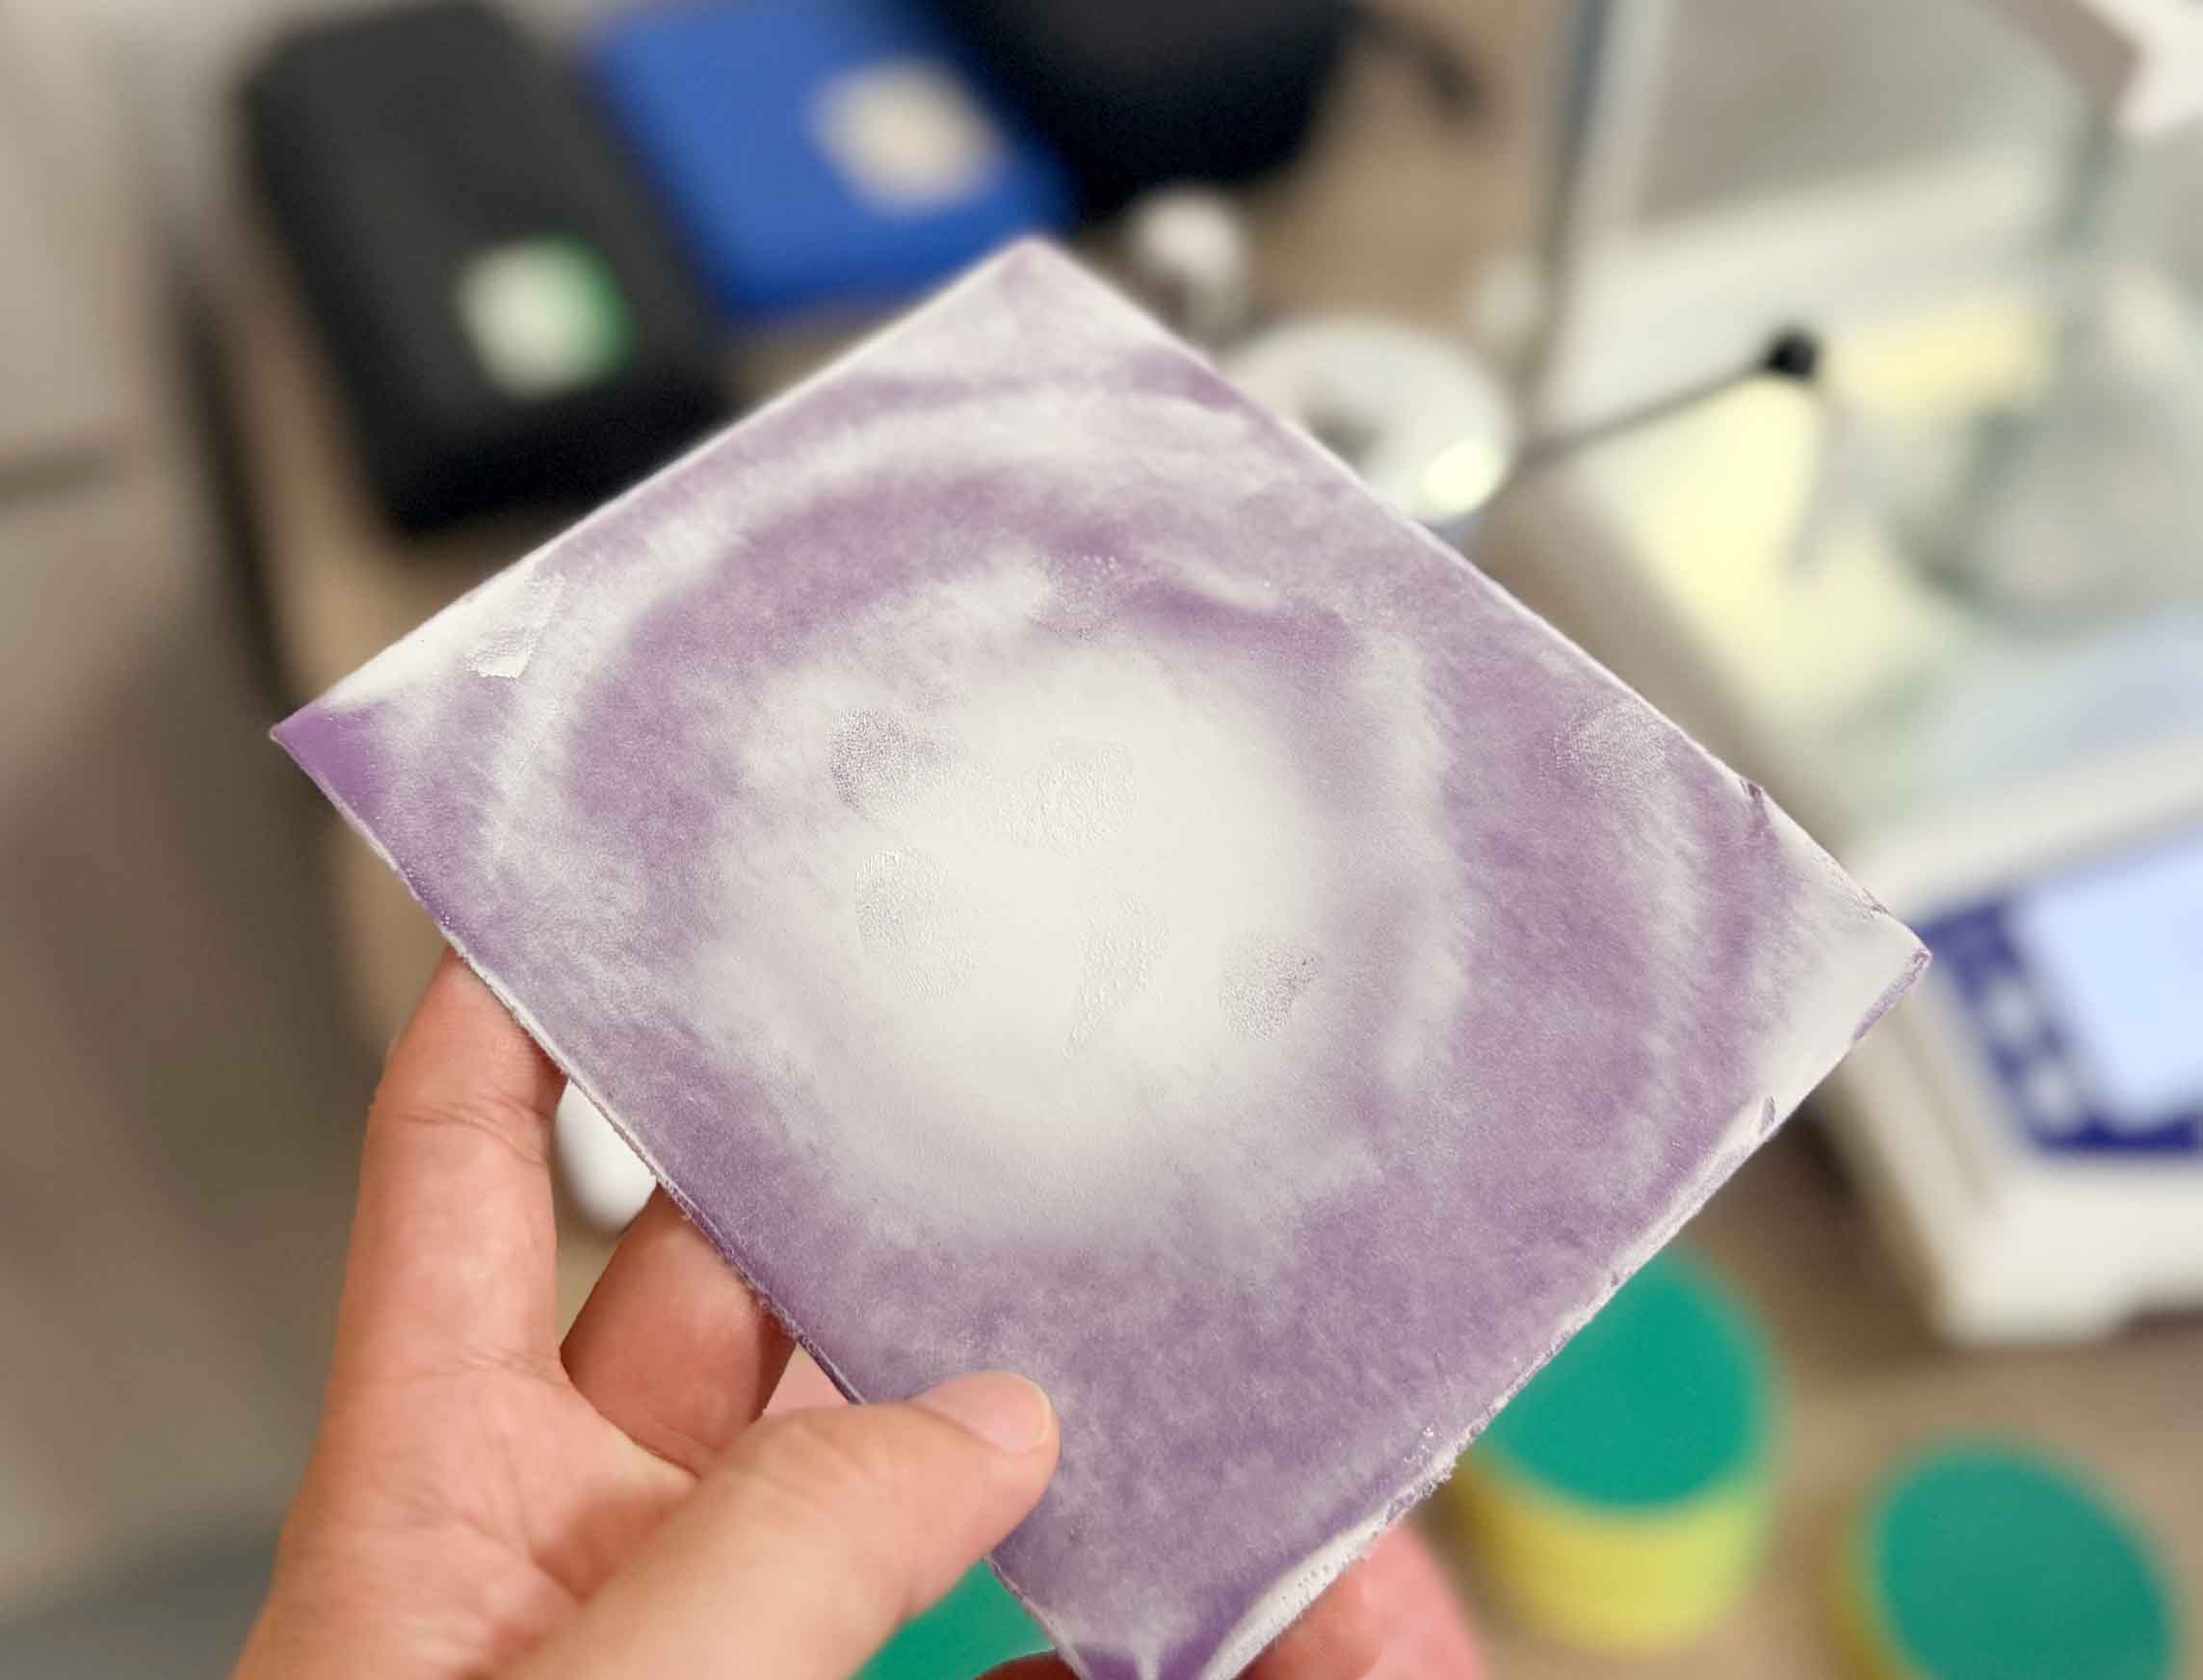
Наждачная бумага должна снимать материал за счёт режущего действия открытых абразивных зёрен.
Во время шлифования удалённые частицы должны выводиться из зоны контакта.
Когда частицы застревают между зёрнами, они постепенно закрывают режущую поверхность.
Абразив может по-прежнему содержать пригодные для работы зёрна, но застрявший материал мешает им эффективно резать.
| Признак проблемы | На что он может указывать |
|---|---|
| Снижение режущей способности | Абразивные зёрна покрыты остатками шлифуемого материала |
| Заметное скопление пыли | Частицы остаются между абразивными зёрнами |
| Липкие или твёрдые комки | Размягчённая краска, смола, шпаклёвка или остатки покрытия |
| Повышенный нагрев поверхности | Трение и недостаточный съём материала |
| Неравномерные шлифовальные риски | Застрявшие частицы протаскиваются по заготовке |
| Спиральные риски или следы в виде «барашков» | Твёрдые частицы или отложения мешают шлифованию |
| Необходимость увеличивать давление | Абразив больше не режет нормально |
Одна из распространённых ошибок — сильнее нажимать, когда круг перестаёт резать.
Это часто усугубляет проблему.
Чрезмерное давление может усиливать трение, удерживать больше остатков материала и нарушать работу эксцентриковой шлифовальной машины.
Эти состояния могут выглядеть похоже, но требуют разных решений.
| Состояние | Засаленная наждачная бумага | Изношенная наждачная бумага |
|---|---|---|
| Абразивное зерно | Под отложениями может оставаться пригодным для работы | Затуплено, повреждено или отсутствует |
| Внешний вид поверхности | Уплотнённая пыль или заметные комки | Изношенный или сглаженный абразив |
| Основная проблема | Материал закрывает режущие кромки | Режущие кромки утратили эффективность |
| Очистка | Может частично восстановить работоспособность | Не восстанавливает изношенные режущие кромки |
| Рекомендуемое действие | Определить причину и очистить, если это допустимо | Заменить абразив |
Если рыхлые отложения можно безопасно удалить и абразив снова режет нормально, основной проблемой, вероятно, было засаливание.
Если после очистки абразив остаётся неэффективным либо основа и абразивная поверхность повреждены, необходима замена.
Прежде чем заменять каждый засаленный круг, установите причину засаливания.
Иначе следующий круг может столкнуться с той же проблемой
Засаливание наждачной бумаги обычно вызывается сочетанием свойств материала, выбора абразива, нагрева и особенностей удаления пыли.
Понять причину полезнее, чем многократно менять шлифовальные круги.
| Причина | Почему возникает засаливание | Рекомендуемое решение |
|---|---|---|
| Неотвердевшая краска или грунт | Мягкие остатки покрытия прилипают к абразивным зёрнам | Обеспечить надлежащее отверждение |
| Неправильная зернистость | Объём снимаемого материала превышает возможности абразива | Выбрать подходящую начальную зернистость |
| Чрезмерное давление | Нагрев и задерживающаяся пыль усиливают засаливание | Уменьшить давление |
| Недостаточное пылеудаление | Частицы остаются под абразивом | Проверить систему пылеудаления |
| Материал, склонный к засаливанию абразива | Накапливаются смола, клеи или мягкие частицы | Использовать подходящую структуру абразива |
Это распространённая проблема при авторемонтной окраске и подготовке покрытий.
Поверхность может казаться сухой на ощупь, оставаясь мягкой внутри.
После начала шлифования трение и нагрев могут ещё сильнее размягчить материал.
Вместо сыпучего порошка покрытие может образовывать липкие частицы, которые скапливаются на круге.
Что следует сделать?
Проверьте в техническом описании производителя покрытия необходимую выдержку перед шлифованием, температуру, влажность и условия отверждения.
Прежде чем продолжить, проведите пробу на небольшом участке.
Если липкие комки образуются сразу, прекратите шлифование и выясните состояние покрытия.
У мелкозернистых абразивов обычно меньше размер режущих зёрен и может быть меньше свободного пространства для отходов шлифования.
Применение мелкозернистого финишного круга для снятия большого объёма материала может привести к его засаливанию ещё до завершения работы.
Например, выравнивание толстого слоя шпаклёвки с помощью P220 может быть менее эффективным, чем начало работы с подходящим более крупным зерном.
Правильное решение не всегда заключается в применении самого крупного из доступных абразивов.
Начальная зернистость должна обеспечивать эффективный съём материала без лишних рисок.
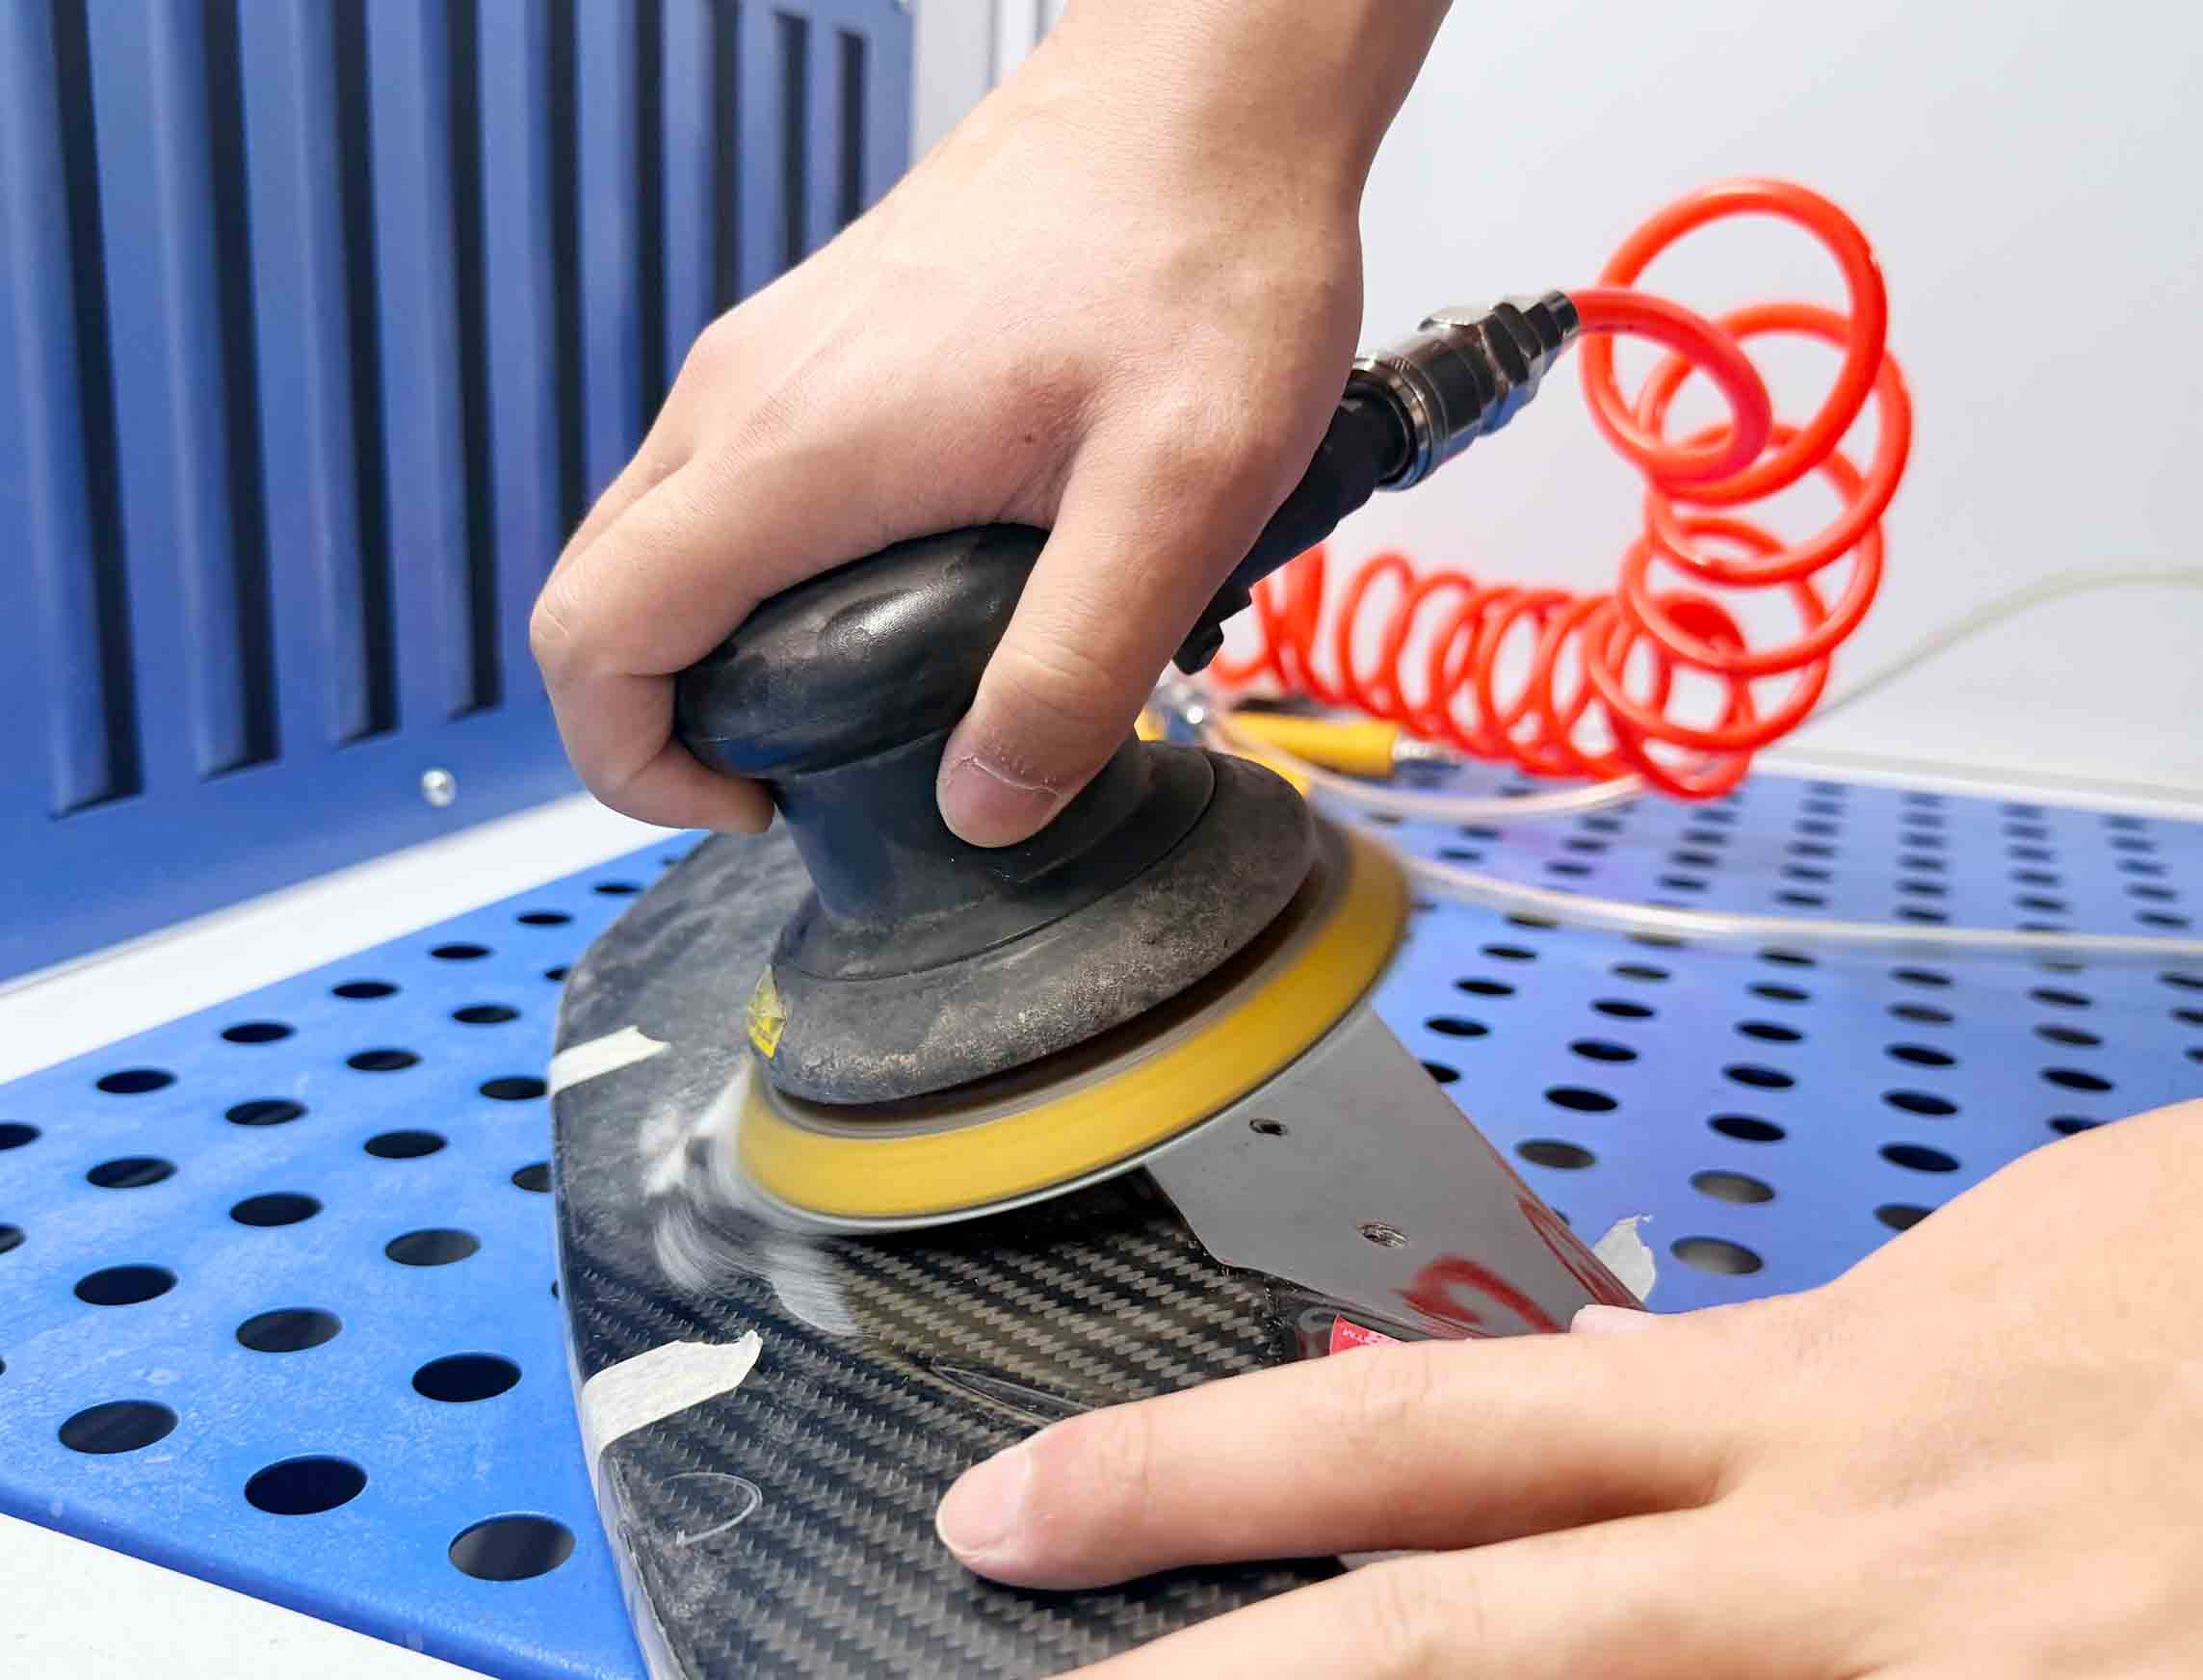
Большее давление не всегда ускоряет шлифование.
На эксцентриковых шлифовальных машинах чрезмерное давление может мешать вращению подошвы и увеличивать трение.
Это может привести к следующим последствиям:
Контролируйте давление и поддерживайте надлежащий контакт шлифовальной подошвы с заготовкой.
Если для съёма материала требуется чрезмерное давление, проверьте зернистость, состояние абразива и настройку инструмента.
Даже подходящий абразив может засаливаться, если пыль не выводится из зоны шлифования.
Распространённые причины — забитые отверстия пылеудаления, неправильное совмещение круга с подошвой, засорённые фильтры и плохо подсоединённые вакуумные шланги.
Полноценная система пылеудаления должна обеспечивать прохождение пыли через абразив и опорную подошву в пылесборное оборудование.
Шлифовальный круг → Опорная подошва → Каналы пылеудаления → Шланг → Пылеуловитель
Работа всей системы важнее, чем само по себе количество отверстий.
Некоторые материалы образуют пыль, которая легче прилипает к абразивным зёрнам.
Смолистая древесина, мягкие покрытия, клеи, эпоксидные материалы и некоторые мягкие металлы могут образовывать отложения на абразиве при шлифовании.
В таких задачах одной смены зернистости может быть недостаточно.
Могут потребоваться подходящая структура абразива, улучшенное пылеудаление и снижение тепловыделения.
Шлифовальная пыль от разных материалов ведёт себя по-разному.
МДФ образует мелкие частицы, смолистая древесина может давать липкие отходы, а неотвердевшие автомобильные покрытия способны размягчаться при шлифовании.
Поэтому промышленным покупателям следует выбирать абразивы с учётом материала заготовки и процесса шлифования.
| Материал | Распространённая проблема засаливания | Направление выбора абразива |
|---|---|---|
| Мягкая / смолистая древесина | Смола и мелкая древесная пыль | Абразив с открытой структурой, если подходит для задачи |
| МДФ | Большой объём мелкой пыли | Сетчатый / многодырочный шлифовальный круг |
| Автомобильная кузовная шпаклёвка | Скопление мелкого порошка | Совместимый шлифовальный круг с пылеудалением |
| Автомобильный грунт | Мелкая пыль или мягкие остатки покрытия | Сетчатый / многодырочный круг / круг на плёночной основе |
| Старая краска или лак | Частицы покрытия, размягчённые нагревом | Подходящая зернистость и подготовка покрытия |
| Эпоксидные материалы / смола | Липкие или чувствительные к нагреву остатки | Абразив, испытанный в условиях применения |
| Алюминий / мягкие металлы | Налипание материала на абразивную поверхность | Абразив с покрытием, подобранный под конкретный материал |
| Гипсокартон / шпаклёвка для стен | Накопление мелкого порошка | Шлифовальный круг на сетчатой основе |
Деревообрабатывающие предприятия часто шлифуют массив древесины, МДФ, фанеру и мебельные покрытия.
Смолистая древесина может выделять липкие частицы, особенно при чрезмерном нагреве во время шлифования.
МДФ образует большое количество мелкой пыли, которая может скапливаться по всей абразивной поверхности.
При использовании совместимых систем пылеудаления сетчатые шлифовальные круги Aozhong могут обеспечивать дополнительные пути отвода пыли.
Другой вариант — многодырочные круги, если их схема пылеудаления соответствует опорной подошве.
При шлифовании кузовной шпаклёвки и грунта часто образуются мелкие частицы.
Если система пылеудаления работает неэффективно, пыль может быстро накапливаться на абразиве.
Если грунт или шпаклёвка ещё не полностью готовы к шлифованию, материал также может образовывать липкие комки.
Для этих задач покупатели могут оценить сетчатые и многодырочные шлифовальные круги Aozhong, а также круги на плёночной основе с учётом требуемого этапа шлифования.
Плёночная основа помогает обеспечить стабильную опору, но сама по себе плёночная основа не делает шлифовальный круг устойчивым к засаливанию.
Необходимо учитывать конструкцию абразива, обработку покрытия, схему пылеудаления и условия процесса.
При шлифовании мягких металлов снятые частицы могут прилипать к абразивной поверхности.
Тепловыделение и неподходящий абразив могут усиливать эту проблему.
Покупателям следует учитывать абразивное зерно, структуру покрытия, условия работы инструмента и фактический материал заготовки.
Керамические абразивы и абразивы из циркониевого электрокорунда могут обеспечивать полезные режущие и износостойкие свойства в отдельных задачах металлообработки. Однако один лишь тип зерна не гарантирует устойчивость к засаливанию.
Выбор продукта следует подтверждать испытаниями в условиях применения.
Большинство проблем засаливания можно уменьшить, улучшив процесс шлифования ещё до смены продукта.
Следующие методы полезны профессиональным операторам и производственным командам.
Начинайте с зернистости, которая позволяет снять требуемый материал без чрезмерного давления.
Затем последовательно переходите к подходящим градациям зернистости для достижения требуемого качества поверхности.
Применение мелкозернистого финишного абразива для интенсивного выравнивания часто приводит к потере времени и усиливает засаливание.
Слишком крупный абразив может оставлять глубокие риски и увеличивать объём последующей финишной обработки.
Правильная зернистость должна обеспечивать баланс режущей способности и контроля рисок.
Для автомобильного грунта, шпаклёвки, краски, лака и других покрытий соблюдайте рекомендованные производителем условия шлифования.
Не ориентируйтесь только на сухость поверхности на ощупь.
Мягкий материал может засалить абразив, даже если сам круг подобран правильно.
Позвольте абразивным зёрнам выполнять резание.
При работе с совместимыми эксцентриковыми шлифовальными системами контролируйте давление, поддерживайте надлежащий контакт подошвы и избегайте излишне интенсивной работы.
Если режущая способность снизилась, осмотрите абразив, прежде чем сразу увеличивать давление.
Пылеудаление — важная часть предотвращения засаливания абразива.
| Компонент системы пылеудаления | Что проверить |
|---|---|
| Шлифовальный круг | Отверстия или ячейки сетки не забиты |
| Опорная подошва | Совместимые каналы пылеудаления |
| Схема отверстий | Правильное совмещение круга и подошвы |
| Вакуумный шланг | Отсутствие засоров и утечек |
| Фильтр | Чистый и подходящий для материала |
| Пылеуловитель | Достаточная эффективность сбора пыли |
Некоторые абразивы с покрытием имеют более открытую насыпку зерна или обработку поверхности, предназначенную для уменьшения налипания отходов.
Покрытия против засаливания, в том числе некоторые виды обработки на основе стеаратов, могут уменьшать засаливание в подходящих условиях применения.
Однако они не могут компенсировать неотвердевшие покрытия, чрезмерное давление или недостаточное пылеудаление.
Сетчатые шлифовальные круги Aozhong и совместимые многодырочные изделия обеспечивают разные способы удаления пыли.
Наличие дополнительной обработки покрытия следует подтверждать для конкретной конструкции продукта и области применения, а не считать её стандартной для всей продукции.
Часть сухой древесной пыли и рыхлых остатков можно удалить совместимым средством для очистки абразива.
Остановите машину и следуйте инструкциям к инструменту и чистящему средству.
Не продолжайте использовать круги с твёрдыми внедрившимися комками, повреждённой основой, осыпающимися абразивными зёрнами или порванными краями.
Не раздувайте мелкую шлифовальную пыль по рабочему месту сжатым воздухом.
Также не наносите на абразивы растворители, воски или смазочные материалы, если это прямо не допускается для абразива и процесса обработки заготовки: эти вещества могут создавать риски безопасности или загрязнять поверхность перед нанесением покрытия.
Засаливание наждачной бумаги не всегда свидетельствует о низком качестве абразива.
Оно может быть связано с неотвердевшими покрытиями, неподходящей зернистостью, чрезмерным давлением, нагревом, недостаточным пылеудалением или самим шлифуемым материалом.
Практический порядок поиска причины:
Определить тип отложений → Проверить материал → Проверить зернистость → Скорректировать давление → Улучшить пылеудаление → Оценить абразив
В задачах с большим количеством пыли сетчатые и совместимые многодырочные шлифовальные круги могут обеспечивать дополнительные пути её отвода.
Однако ни одна структура абразива не способна полностью исключить засаливание при любых условиях работы.
Aozhong предлагает различные конструкции абразивов, индивидуальное изготовление OEM и оценку образцов, помогая промышленным покупателям подбирать продукты для реальных процессов шлифования.
Цель — сохранять эффективное резание, уменьшать неоправданный расход абразивов и получать стабильное качество поверхности.




