
Финишная обработка поверхности нержавеющей стали — это не один этап шлифования.
Изготовленная деталь из нержавеющей стали может требовать удаления сварного шва, уменьшения рисок, выравнивания поверхности, браширования, очистки или полировки до получения требуемой отделки.
Поэтому абразив следует менять по мере изменения состояния поверхности.
Использование агрессивного шлифовального продукта на каждом этапе позволяет быстро снимать материал, но может оставлять глубокие риски, которые потребуют дополнительной обработки позже. Если же слишком рано перейти на мелкозернистый абразив, возникает обратная проблема: шлифование замедляется, а расход абразива увеличивается.
Для промышленных пользователей и покупателей абразивов более практичен следующий подход:
Интенсивный съём материала → Уменьшение рисок → Выравнивание поверхности → Финальная отделка
В Aozhong продукты для шлифования, абразивные диски, нетканые абразивы и полировальные продукты можно комбинировать в соответствии с этими этапами, вместо того чтобы рассматривать один абразив как универсальное решение.
Перед выбором абразива сначала определите, как должна выглядеть готовая поверхность.
Разные области применения требуют разных результатов.
| Требование к поверхности | Основная цель | Рекомендуемый тип продукта |
|---|---|---|
| Удаление сварного шва | Удалить материал сварного шва | Продукт для шлифования |
| Удаление глубоких рисок | Выровнять повреждённую поверхность | Шлифовальный диск |
| Уменьшение рисок | Уменьшить следы предыдущего шлифования | Шлифовальный диск более мелкой зернистости |
| Выравнивание поверхности | Сделать окружающую отделку более однородной | Нетканый абразив |
| Брашированная отделка | Создать направленную текстуру поверхности | Нетканый абразив / продукт для кондиционирования поверхности |
| Очистка / удаление оксидов | Удалить лёгкое окисление и загрязнения | Нетканый абразив |
| Тонкая полировка | Улучшить внешний вид поверхности | Полировальный продукт |
Это первое правило финишной обработки нержавеющей стали:
Выбирайте абразив в соответствии с требуемой конечной поверхностью, а не только по скорости съёма материала.
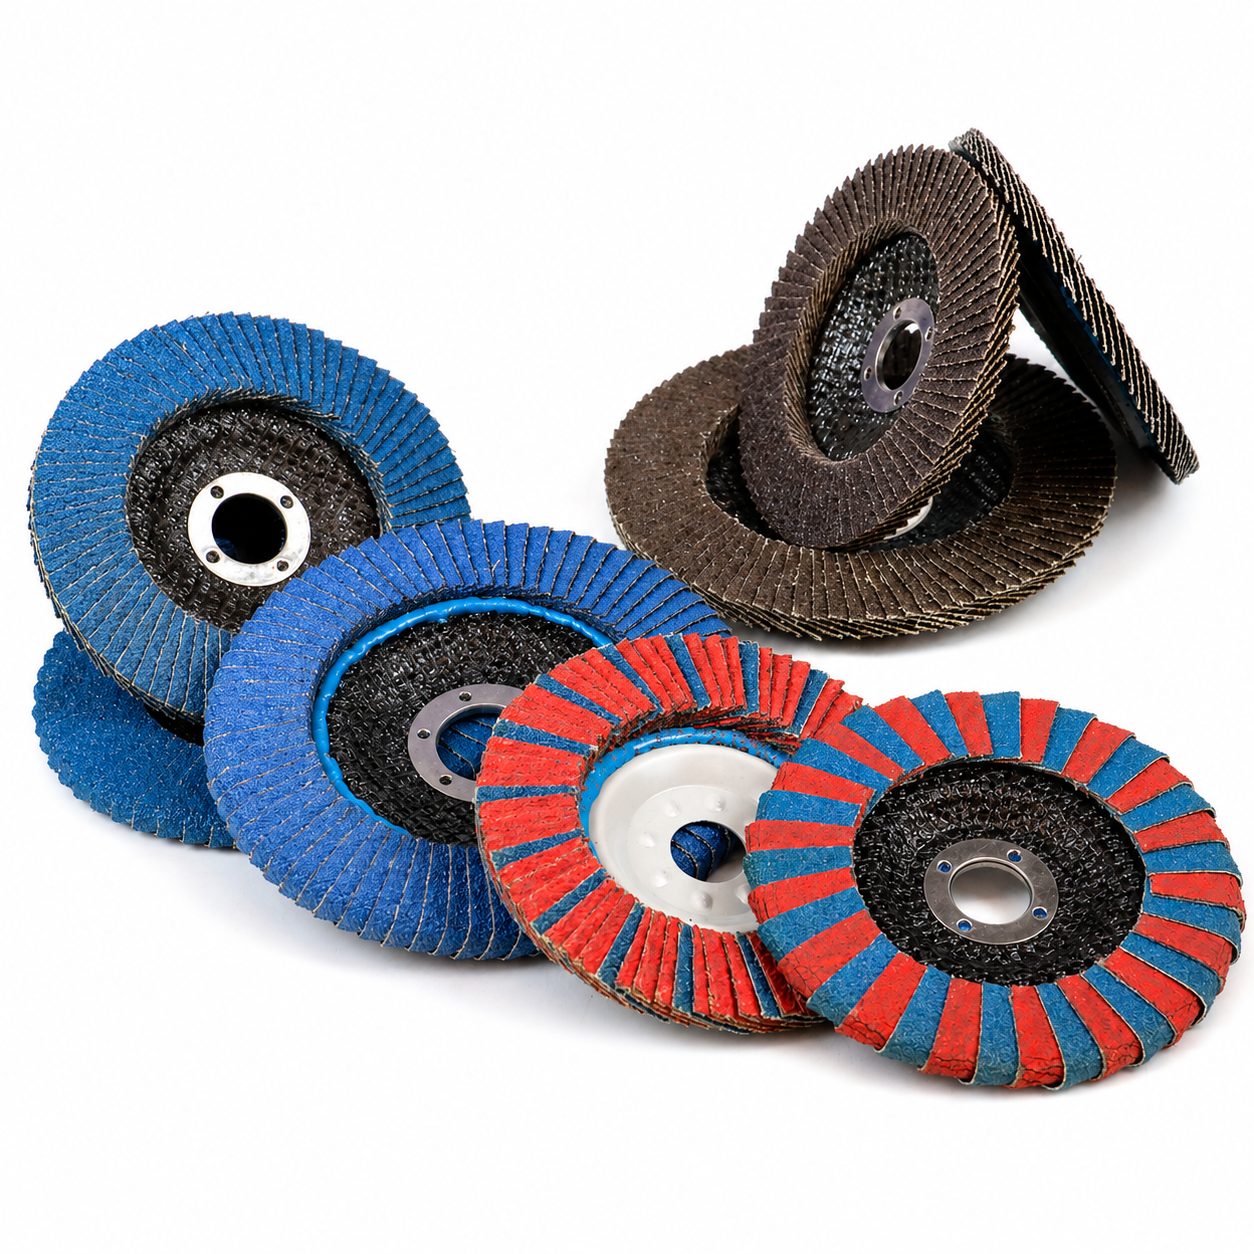
Удаление сварного шва обычно требует самой высокой производительности съёма материала во всём процессе.
На этом этапе основная задача — уменьшить высоту сварного валика и приблизить его уровень к окружающей поверхности нержавеющей стали.
Продукты Aozhong для шлифования и резки можно использовать на ранних этапах съёма материала, когда режущая способность важнее конечного внешнего вида.
Однако агрессивное шлифование следует прекратить до того, как будет удалено слишком много основного материала.
Распространённые проблемы:
Поэтому интенсивное шлифование и финишную обработку следует рассматривать как отдельные этапы.
Когда сварной шов приблизится к требуемому уровню, переходите на более контролируемый абразив.
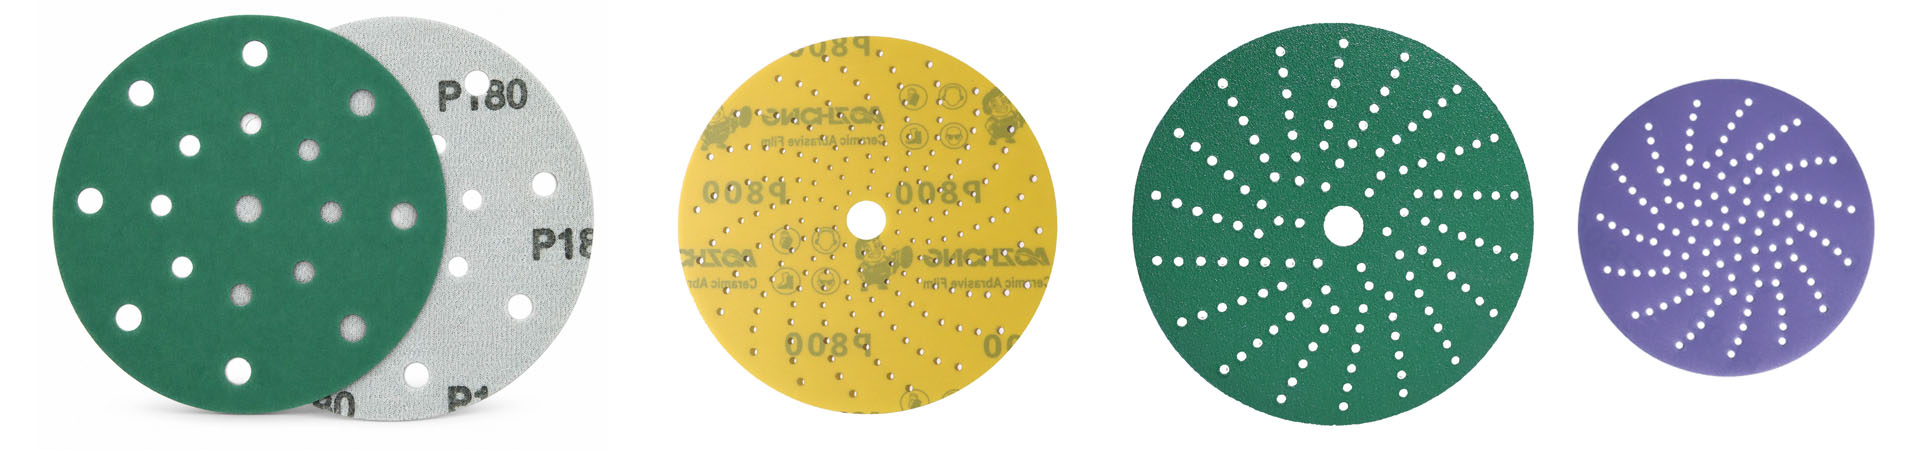
После шлифования сварного шва на поверхности обычно остаются заметные шлифовальные риски.
На этом этапе шлифовальные диски становятся более полезными.
По сравнению с продуктами для интенсивного шлифования шлифовальные диски обеспечивают более точный контроль при уменьшении глубины рисок и подготовке нержавеющей стали к выравниванию поверхности.
Практическая последовательность может выглядеть следующим образом:
| Этап обработки | Типичный начальный диапазон* | Основная задача |
|---|---|---|
| Интенсивное удаление сварного шва / дефекта | P36–P60 | Быстрый съём материала |
| Первичное уменьшение рисок | P60–P80 | Удалить грубые шлифовальные следы |
| Промежуточная доводка | P80–P120 | Уменьшить глубину рисок |
| Тонкая подготовка поверхности | P120–P240 | Подготовить к выравниванию или направленной отделке |
| Финальное кондиционирование | Степень нетканого абразива | Выровнять и контролировать внешний вид |
*Эти диапазоны приведены как общие ориентиры. Начальная зернистость зависит от размера сварного шва, состояния исходной поверхности, толщины стали, используемого инструмента и требуемой отделки.
Главный принцип важнее точного номера зернистости:
Каждый следующий абразивный этап должен удалять рисунок рисок, оставленный предыдущим этапом.
Слишком большой переход между зернистостями может оставить глубокие риски под более тонко обработанной поверхностью.
Шлифовальные диски Aozhong могут использоваться как переходный этап между агрессивным съёмом материала и финальным кондиционированием поверхности.
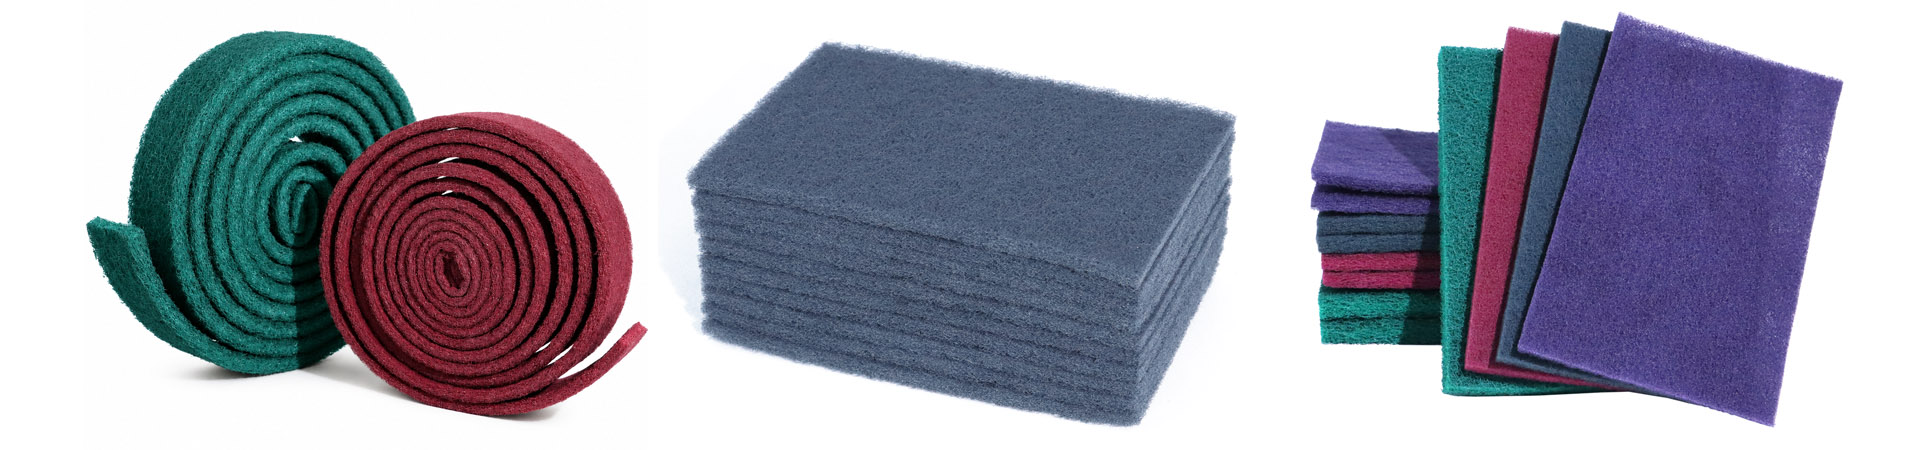
На этом этапе абразивы с покрытием и нетканые абразивы выполняют разные задачи.
Шлифовальные диски в первую очередь предназначены для резания и уменьшения шлифовальных рисок.
Нетканые абразивы становятся более полезными, когда задача смещается в сторону:
Система нетканых абразивов Aozhong включает такие форматы, как листы, рулоны, диски и другие продукты для кондиционирования поверхности, что позволяет применять их для деталей из нержавеющей стали различной формы и в разных производственных процессах.
| Тип продукта | Съём материала | Контроль поверхности | Типичное применение по нержавеющей стали |
|---|---|---|---|
| Шлифовальный диск | Средний–высокий | Средний | Удаление и уменьшение рисок |
| Нетканый диск | Низкий–средний | Высокий | Выравнивание и кондиционирование |
| Нетканый лист | Низкий | Высокий | Ручная финишная обработка и очистка |
| Нетканый рулон | Низкий | Высокий | Изготовление ручных листов / производственное применение |
| Продукт для кондиционирования поверхности | Низкий–средний | Высокий | Браширование и согласование отделки |
Важно понимать, что степени абразивности нетканых материалов нельзя считать прямыми эквивалентами зернистости P у наждачной бумаги.
Например, нетканый абразив мелкой степени и абразив с покрытием P240 имеют разную структуру, поэтому их не следует сравнивать только по названию степени абразивности.
При создании брашированной поверхности нержавеющей стали выбор абразива — лишь часть процесса.
Направление шлифования также имеет значение.
Если конечная поверхность должна иметь направленную текстуру, на поздних этапах финишной обработки абразив следует перемещать стабильно в требуемом направлении.
Хаотичные движения могут привести к появлению:
Практическая последовательность:
Удалить дефекты → Уменьшить риски → Сформировать направление → Выровнять направленную отделку
При использовании нетканых продуктов на финальном этапе браширования старайтесь поддерживать:
Если одна часть абразива сильно изношена, а на другом участке используется новый материал, внешний вид поверхности может отличаться.
Для декоративной нержавеющей стали стабильность результата часто важнее агрессивной режущей способности.
Финишную обработку нержавеющей стали не следует превращать в проверку того, насколько сильно оператор может давить на инструмент.
Чрезмерное давление повышает нагрев и может ухудшить контроль поверхности.
Распространённые признаки неправильных условий шлифования:
Если режущая способность снижается, сначала проверьте состояние абразива, а не увеличивайте давление.
Проверьте:
Резание должен выполнять абразив.
Операторы также должны соблюдать номинальную скорость и инструкции по эксплуатации используемого абразива и электроинструмента.
Одна из проблем, которую нельзя игнорировать, — загрязнение частицами углеродистой стали или других материалов.
Абразивы, щётки, инструменты или рабочие поверхности, ранее использовавшиеся для обычной стали, могут переносить железосодержащие частицы на нержавеющую сталь.
Позднее эти частицы могут привести к видимым загрязнениям или коррозии на готовой поверхности.
Для обработки нержавеющей стали хорошая практика включает:
Для B2B-покупателей это также означает, что идентификация абразивов и упаковка имеют значение.
Чёткое разделение продуктов, предназначенных для разных материалов, помогает снизить риск неправильного использования в мастерской.
Для производителей и дистрибьюторов редко бывает практично позиционировать один абразив как подходящий для всех этапов финишной обработки нержавеющей стали.
Более практичная продуктовая система выглядит так:
| Процесс обработки нержавеющей стали | Рекомендуемый тип продукта | Основная функция |
|---|---|---|
| Удаление сварного шва | Продукт для шлифования и резки | Съём материала |
| Удаление глубоких рисок | Крупнозернистый шлифовальный диск | Выравнивание поверхности |
| Уменьшение рисок | Шлифовальный диск средней / мелкой зернистости | Уменьшение предыдущих рисок |
| Выравнивание поверхности | Нетканый абразивный диск | Согласование обработанного участка |
| Ручная финишная обработка | Нетканый лист / рулон | Углы и ручная финишная обработка |
| Брашированная отделка | Продукт для кондиционирования поверхности / нетканый абразив | Направленная отделка |
| Финальное улучшение внешнего вида | Полировальный продукт | Тонкая финишная обработка / полировка |
Такой подход также позволяет практичнее понять ассортимент абразивов Aozhong для нержавеющей стали.
Полировальные продукты применяются, когда процесс переходит к более тонкой финальной отделке.
Эти продукты не должны конкурировать между собой, поскольку они решают разные задачи.
Финишную обработку нержавеющей стали следует рассматривать как последовательность этапов, а не как одну операцию шлифования.
Используйте продукты для шлифования при удалении сварных швов и материала, шлифовальные диски — для уменьшения рисок, нетканые абразивы — для выравнивания и брашированной отделки, а полировальные продукты — когда требуется более тонкий конечный внешний вид.
Основная задача — обеспечить достаточную режущую способность в начале процесса, не создавая лишней работы на последующих этапах финишной обработки.
Для промышленных пользователей и B2B-покупателей правильно подобранная абразивная система должна обеспечивать баланс между съёмом материала, контролем рисок, однородностью поверхности, контролем нагрева и требуемой конечной отделкой.
Практические рекомендации по выбору абразивов, уменьшению рисок, выравниванию поверхности и контролю нагрева при обработке нержавеющей стали.
Да. Шлифовальные диски из оксида алюминия подходят для общего шлифования нержавеющей стали и уменьшения рисок. Для более интенсивного съёма материала или длительных производственных циклов покупатели могут также рассмотреть другие абразивные структуры в зависимости от задачи.
Единой универсальной зернистости нет. Типичный процесс начинается с удаления более глубоких рисок крупнозернистым абразивом, затем выполняется последовательный переход к более мелким зернистостям, после чего используется нетканый абразив для создания более равномерной направленной отделки.
Наиболее распространённая причина — следующий абразив слишком мелкий, чтобы полностью удалить рисунок рисок от предыдущего этапа. Загрязнение, изношенный абразив, неравномерное давление или пропуск промежуточных зернистостей также могут приводить к видимым рискам.
Нетканые листы лучше подходят для выравнивания, очистки, удаления лёгких оксидов и кондиционирования поверхности. Для интенсивного удаления сварного шва обычно сначала требуется шлифовальный продукт или шлифовальный диск, а затем нетканые абразивы для доводки.
Контролируйте нагрев: используйте подходящий абразив, избегайте чрезмерного давления, постоянно перемещайте инструмент и своевременно заменяйте забитые или изношенные абразивы. Всегда используйте абразив и электроинструмент в пределах их номинальных рабочих режимов.




