
Алюминий широко используется в автомобильных деталях, металлоконструкциях, транспортном оборудовании, машиностроении, мебели и другой промышленной продукции.
Однако шлифование алюминия отличается от обработки многих более твёрдых металлов.
Одна из распространённых проблем — забивание абразива. Алюминиевая стружка может накапливаться между абразивными зёрнами и закрывать режущую поверхность. В результате шлифовальный диск может заметно потерять режущую способность, даже если абразивные зёрна ещё не полностью изношены.
Поэтому правильно подобранный абразив должен не только эффективно снимать материал.
При финишной обработке алюминия покупателю следует учитывать:
Съём материала → Контроль забивания → Сглаживание рисок → Требования к конечной поверхности
В Aozhong для разных этапов обработки можно использовать различные конструкции абразивов вместо попытки применять один продукт от грубого шлифования до финальной обработки.
Одно из ключевых отличий связано с поведением алюминиевых отходов во время шлифования.
Когда материал накапливается между абразивными зёрнами, эффективная режущая площадь диска постепенно уменьшается. Давление и условия контакта также влияют на выделение тепла при шлифовании. OSHA отмечает, что нагрев зависит, в частности, от скорости инструмента, состава материала, площади контакта, продолжительности обработки и приложенного давления.
К распространённым проблемам при шлифовании алюминия относятся:
Это означает, что выбор более агрессивного абразива не всегда решает проблему.
Более эффективный процесс должен обеспечивать достаточно пространства для отвода шлифовальных отходов с режущей поверхности и использовать зернистость, соответствующую текущему этапу обработки.
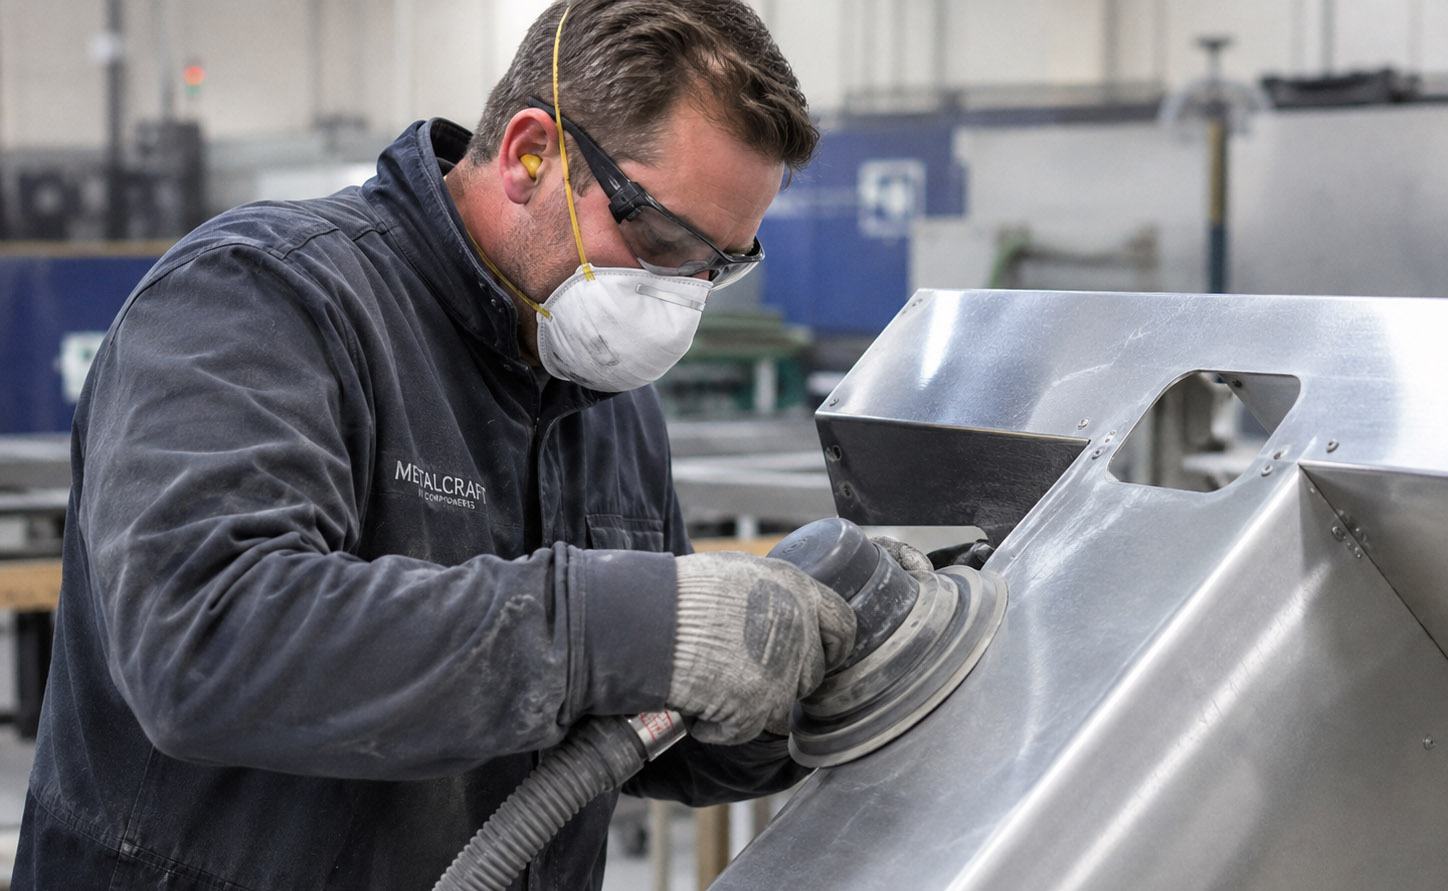
Распространённая ошибка — ожидать, что один абразивный продукт выполнит все этапы обработки.
Интенсивный съём материала и окончательная финишная обработка предъявляют разные требования.
| Процесс | Основная задача | Рекомендуемый тип продукта |
|---|---|---|
| Грубое шлифование | Удаление сварных швов, дефектов и более интенсивный съём материала | Продукция для шлифования и резки |
| Грубое шлифование | Удаление грубых рисок и выравнивание поверхности | Грубый шлифовальный диск / абразивная лента |
| Промежуточное шлифование | Сглаживание рисок предыдущего этапа | Шлифовальный диск |
| Тонкое шлифование | Подготовка к финишной обработке | Тонкий шлифовальный диск |
| Кондиционирование поверхности | Сглаживание переходов и повышение однородности поверхности | Нетканый абразив |
| Финальная полировка | Улучшение окончательного внешнего вида | Полировочный продукт |
Например, после уменьшения сварного шва дальнейшая обработка агрессивным шлифовальным продуктом может оставить более глубокие риски, чем необходимо.
Вместо этого процесс можно выстроить следующим образом:
Грубое шлифование → Шлифование → Сглаживание рисок → Кондиционирование поверхности
Это уменьшает объём работы на последующих этапах.
Текущие категории продукции Aozhong включают продукты для шлифования и резки, шлифовальные диски, абразивные ленты, нетканые абразивы и полировочные продукты, что позволяет разделять эти этапы на отдельные операции.
Не существует одной универсальной зернистости, которая лучше всего подходит для алюминия.
Начальная зернистость зависит от:
В качестве общего ориентира можно использовать следующую схему:
| Этап обработки алюминия | Ориентировочный диапазон зернистости | Основная задача |
|---|---|---|
| Удаление серьёзных дефектов / доводка сварного шва | P40–P60 | Съём материала |
| Сглаживание грубых рисок | P60–P80 | Уменьшение глубоких следов шлифования |
| Общее шлифование поверхности | P80–P120 | Выравнивание и доводка |
| Промежуточная доводка | P120–P180 | Уменьшение рисок предыдущего этапа |
| Тонкая подготовка поверхности | P180–P320 | Подготовка к более тонкой финишной обработке |
| Тонкая доводка | P320–P400+ | Финишная обработка в зависимости от применения |
| Кондиционирование поверхности | Градация нетканого абразива | Сглаживание / формирование визуального финиша |
Эти диапазоны являются исходными ориентирами, а не жёсткими правилами.
Основной принцип:
Не используйте слишком мелкий абразив для грубого съёма материала.
Если P240 используется для устранения повреждений, которые сначала следовало обработать P80 или P120, шлифование занимает больше времени, а забивание абразива может стать более выраженным.
В то же время слишком грубая начальная зернистость создаёт глубокие риски, которые потребуют дополнительных этапов обработки.
Номер зернистости — лишь один из факторов при выборе абразива.
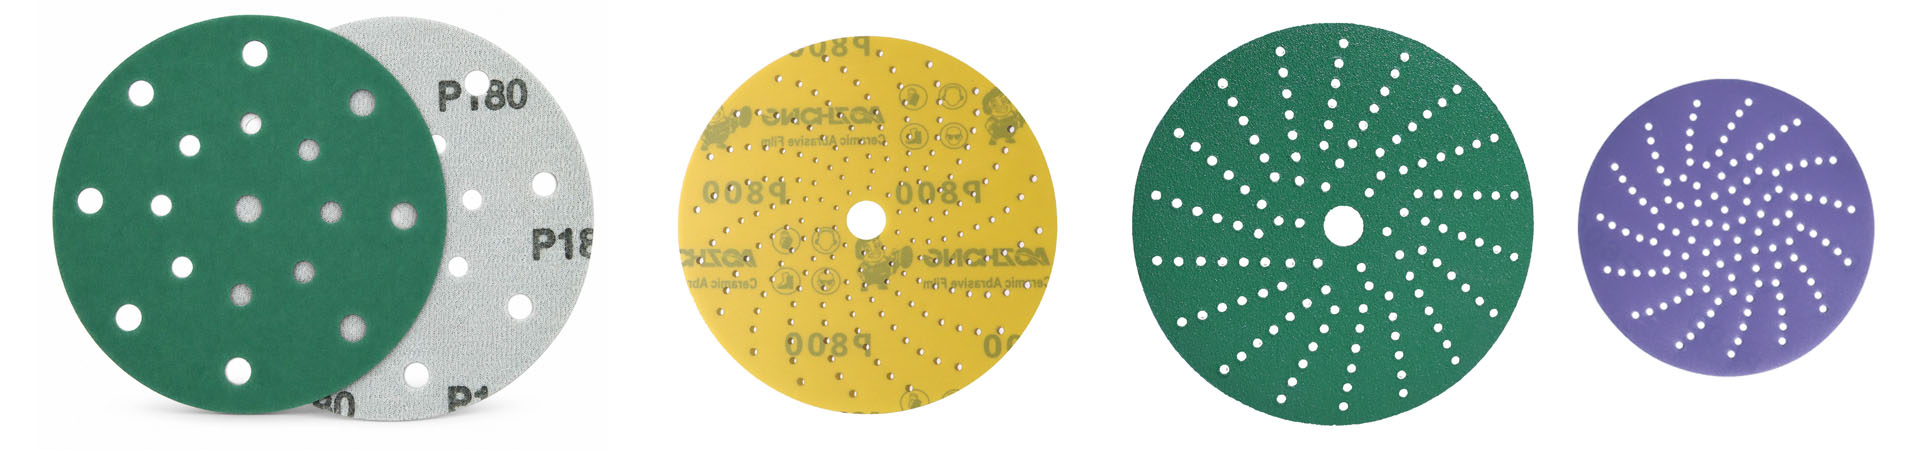
Два шлифовальных продукта P120 могут вести себя по-разному из-за различий в основе, абразивном зерне, структуре покрытия и конструкции пылеудаления.
Aozhong предлагает несколько конструкций абразивов, которые можно оценивать в зависимости от процесса обработки алюминия.
| Конструкция абразива | Ключевое преимущество | Типичное применение |
|---|---|---|
| Шлифовальный диск на бумажной основе | Универсальное шлифование | Выравнивание поверхности и общая подготовка |
| Шлифовальный диск на плёночной основе | Стабильная основа | Контролируемое сглаживание рисок |
| Сетчатый шлифовальный диск | Открытая структура | Шлифование с эффективным отводом пыли и контролем забивания |
| Абразивная лента | Непрерывное шлифование | Шлифование в производстве и металлообработке |
| Нетканый абразив | Гибкое кондиционирование поверхности | Сглаживание, удаление заусенцев и финишная обработка |
| Шлифовальный продукт | Повышенный съём материала | Удаление сварных швов и дефектов |
Шлифовальные диски на бумажной основе подходят для общего промышленного шлифования.
Диски на плёночной основе особенно полезны, когда важны стабильность основы и контролируемое сглаживание рисок.
Выбирать их следует в зависимости от требуемого качества поверхности, а не исходя из предположения, что один тип основы всегда лучше другого.
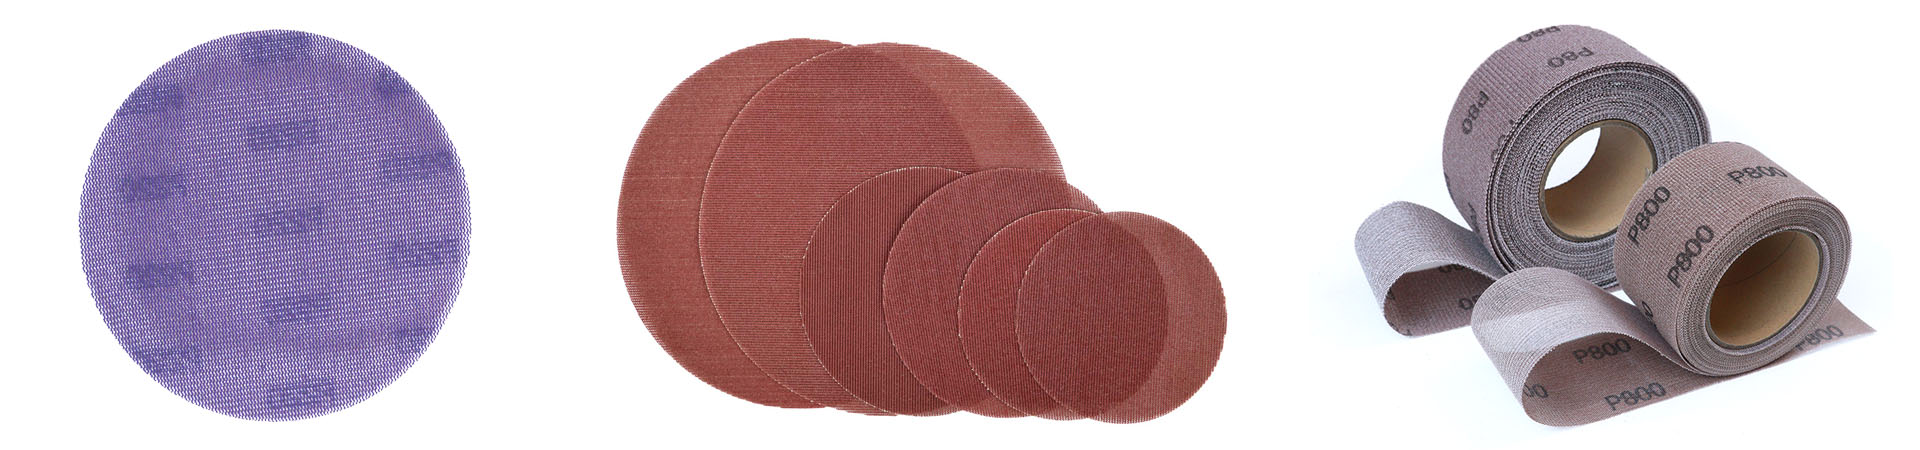
Сетчатые шлифовальные диски Aozhong имеют открытую волокнистую или полиэстеровую сетчатую структуру, обеспечивающую циркуляцию воздуха и отвод шлифовальных отходов. Доступны варианты с оксидом алюминия, циркониевым и керамическим абразивом.
Для обработки алюминия, где забивание абразива является регулярной проблемой, стоит рассмотреть открытую структуру абразива.
Нетканые абразивы выполняют другую задачу.
Нетканые продукты Aozhong используют гибкую структуру из нейлоновых волокон и предназначены прежде всего для очистки, сглаживания, удаления оксидов, лёгкого удаления заусенцев и финишной обработки поверхности, а не для агрессивного выравнивания. Доступны варианты с оксидом алюминия и карбидом кремния.
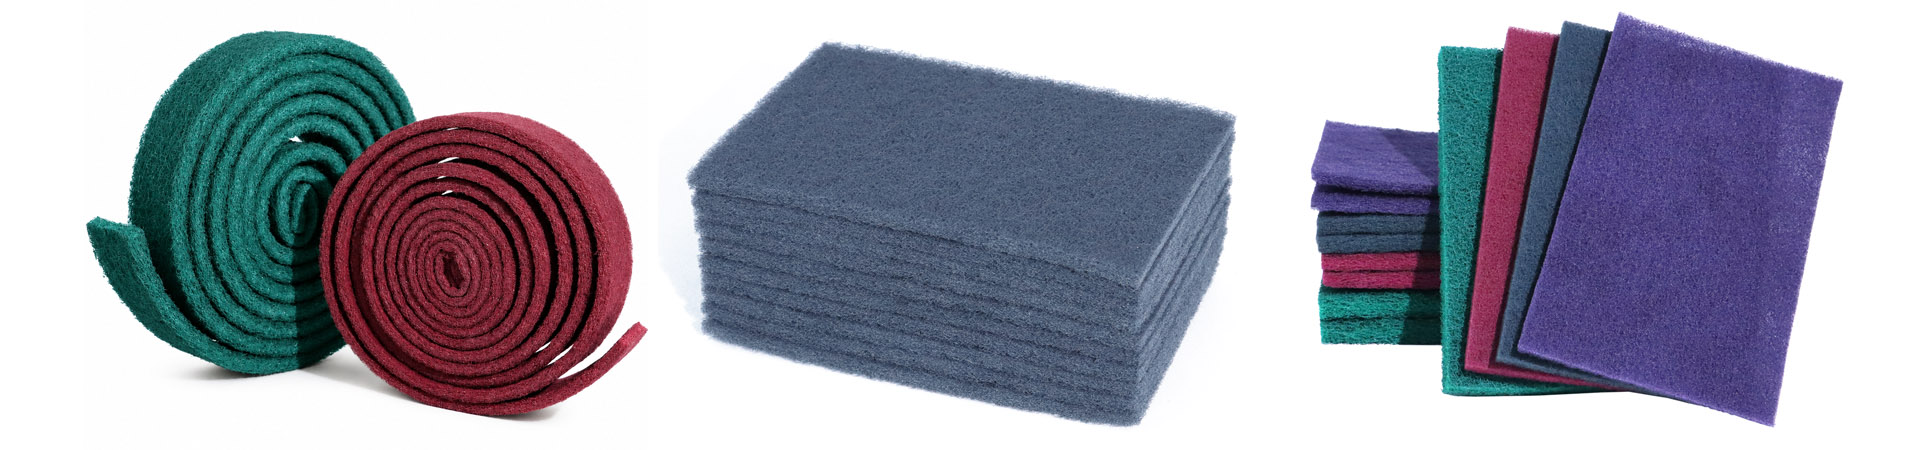
Поэтому они больше подходят для более поздних этапов финишной обработки.
Если шлифовальный диск забивается алюминиевыми отходами, замена его на такой же диск может лишь повторить ту же проблему.
Вместо этого следует оценить весь процесс.
Слишком мелкая зернистость оставляет меньше пространства для крупных шлифовальных отходов и может работать неэффективно при интенсивном съёме материала.
Используйте достаточную режущую способность на текущем этапе, прежде чем переходить к более мелкой зернистости.
Большее давление не всегда означает лучшую режущую способность.
Чрезмерное давление увеличивает контактную нагрузку и может способствовать нагреву и снижению эффективности абразива.
Позвольте абразиву выполнять резание, не прижимая машину к детали чрезмерно.
Удерживание шлифмашины на одном месте может повысить локальный нагрев и привести к неравномерному съёму материала.
Поддерживайте контролируемое движение и перекрытие проходов.
Если алюминий покрыл значительную часть абразивной поверхности, дополнительное давление не решит проблему.
Осмотрите абразив и определите причину забивания.
На подходящих этапах сетчатые шлифовальные диски или другие конструкции, предназначенные для улучшенного отвода отходов, могут помочь сохранить режущую поверхность более открытой.
Ключевой момент:
Забивание следует рассматривать как проблему процесса, а не только как проблему качества шлифовального диска.
Финишную обработку алюминиевых сварных швов обычно следует выполнять поэтапно.
Цель заключается не просто в том, чтобы как можно быстрее удалить сварной шов.
Практический процесс может выглядеть так:
Используйте подходящий шлифовальный или грубый абразивный продукт, чтобы приблизить уровень сварного шва к окружающей поверхности.
Избегайте лишнего съёма основного материала.
Перейдите к шлифовальному диску или абразивной ленте с подходящей промежуточной зернистостью.
Теперь основная задача — сглаживание рисок, а не интенсивное удаление сварного шва.
Переходите по необходимой последовательности зернистости до тех пор, пока рисунок рисок предыдущего этапа не будет удалён.
Если требуется однородный промышленный или декоративный финиш, перейдите к нетканым абразивам или другому подходящему процессу кондиционирования поверхности.
| Этап | Основная задача | Рекомендуемый абразив |
|---|---|---|
| Уменьшение сварного шва | Удаление излишков материала | Шлифовальный продукт |
| Начальная доводка | Удаление рисок после грубого шлифования | Грубый шлифовальный диск |
| Промежуточная доводка | Уменьшение глубины рисок | Шлифовальный диск средней зернистости |
| Тонкая подготовка | Подготовка поверхности к финишу | Тонкий шлифовальный диск |
| Сглаживание | Повышение однородности поверхности | Нетканый абразив |
| Финальный финиш | Внешний вид в соответствии с применением | Кондиционирование / полировка |
Одно важное правило:
Не ожидайте, что нетканый абразив эффективно удалит глубокие риски после грубого шлифования.
Такие риски следует сначала устранить на этапах обработки абразивами на основе.
Шлифование и полировка алюминия создают ещё одну проблему, которую нельзя рассматривать только как вопрос эффективности абразива.
Мелкодисперсная алюминиевая пыль при определённых условиях может представлять опасность как горючая пыль. OSHA отдельно указывает алюминий среди металлических пылей, которые при достаточной дисперсности и взвешивании в воздухе при определённых условиях могут стать взрывоопасными.
OSHA также предупреждает об опасности шлифования алюминия и чёрных металлов на одном и том же оборудовании, поскольку смеси алюминиевых частиц и оксидов металлов могут создавать дополнительные риски химической реакции.
При промышленной обработке алюминия:
Это различие важно.
Сетчатый шлифовальный диск может способствовать отводу отходов от абразивной поверхности, однако эффективность удаления шлифовальной пыли и безопасный сбор горючей металлической пыли — это разные задачи.
Система пылеулавливания на предприятии должна быть спроектирована с учётом реальных условий обработки алюминия.
Да. Шлифовальные диски с оксидом алюминия подходят для общего шлифования алюминия, сглаживания рисок и подготовки поверхности. Главное — подобрать зернистость, основу и структуру абразива в соответствии с требуемым объёмом съёма материала.
Алюминий относительно мягкий, поэтому шлифовальные отходы могут накапливаться между абразивными зёрнами. Это уменьшает открытую режущую площадь. Правильная зернистость, контроль давления и улучшенный отвод отходов помогают снизить забивание.
Да. Сетчатые шлифовальные диски полезны, когда основными проблемами являются забивание абразива и удаление пыли. Их открытая структура помогает отводить шлифовальные отходы от режущей поверхности при использовании совместимой системы пылеудаления.
Правильная конечная зернистость зависит от требуемого финиша и процесса полировки. Во многих случаях поверхность проходит несколько этапов шлифования перед переходом к мелкому абразиву или полировочному продукту. Глубокие риски следует удалить до начала полировки.
Да. Нетканые абразивы подходят для лёгкого удаления заусенцев, сглаживания, кондиционирования поверхности и очистки. Они лучше подходят для контролируемой финишной обработки, чем для удаления крупных заусенцев или интенсивной обработки сварных швов.




