
Обработка листового металла включает не только резку и гибку.
После лазерной резки, пробивки, сварки или формовки на детали могут оставаться заусенцы, сварные швы, оксиды, царапины и неровные следы обработки. Эти дефекты часто необходимо удалить перед окраской, нанесением покрытия, сборкой или окончательной финишной обработкой.
Это означает, что выбор абразива должен соответствовать этапу производственного процесса.
Агрессивный шлифовальный продукт может хорошо удалять сварные швы, но оставлять слишком глубокие риски для финальной обработки. Мелкозернистый шлифовальный диск может дать более качественную поверхность, но будет работать слишком медленно, если на детали ещё остаются крупные заусенцы.
Для обработки листового металла более практична следующая последовательность:
Интенсивный съём материала → Удаление заусенцев → Сглаживание рисок → Кондиционирование поверхности → Финальный финиш
В Aozhong продукция для шлифования и резки, шлифовальные диски, абразивные ленты, нетканые абразивы, а также полировочные продукты могут применяться на разных этапах этого процесса вместо попытки выполнить все задачи одним абразивом.
Различные производственные процессы создают разные проблемы поверхности.
Например, детали после лазерной резки могут требовать удаления заусенцев с кромок. Сварные конструкции могут нуждаться в удалении и сглаживании сварных швов. Декоративным панелям из нержавеющей стали может требоваться брашированный финиш.
Поэтому абразив следует выбирать в зависимости от типа дефекта и требуемого состояния конечной поверхности.
Ключевой принцип прост:
Не выбирайте абразив только по зернистости. Сначала определите, что необходимо удалить и какой должна остаться поверхность.
Сварка широко применяется при изготовлении деталей из стали, нержавеющей стали и алюминия.
После сварки сварной валик может потребовать уменьшения перед переходом детали к финишной обработке или нанесению покрытия.
На этом этапе более интенсивного съёма материала обычно применяются шлифовальные продукты.
Цель — приблизить уровень сварного шва к окружающей поверхности без лишнего съёма основного металла.
К распространённым проблемам при шлифовании сварных швов относятся:
После удаления основной части сварного шва обычно следует перейти к более контролируемому абразиву.
Попытка получить окончательную поверхность агрессивным шлифовальным продуктом часто увеличивает объём последующей финишной обработки.
Практичная последовательность:
Удаление сварного шва → Сглаживание грубых рисок → Тонкое шлифование → Сглаживание поверхности
Текущий ассортимент Aozhong для металлообработки включает шлифовальные продукты, шлифовальные диски, абразивные ленты и продукты для кондиционирования поверхности, что позволяет менять структуру абразива по мере изменения требований к финишу.
Заусенцы могут появляться после:
Не каждый заусенец требует агрессивного шлифования.
Тонкий заусенец на кромке может потребовать только контролируемого шлифования или кондиционирования поверхности, тогда как крупный заусенец сначала может требовать более интенсивного съёма материала.
| Состояние заусенца | Рекомендуемый абразив | Основная задача |
|---|---|---|
| Крупный заусенец | Шлифовальный продукт | Быстрый съём материала |
| Средний заусенец | Грубый шлифовальный диск / абразивная лента | Контролируемое удаление заусенца |
| Лёгкий заусенец | Мелкозернистый шлифовальный абразив | Доводка кромки |
| Небольшой дефект кромки | Нетканый абразив | Лёгкое удаление заусенцев |
| Финишная кромка | Кондиционирование поверхности | Повышение однородности |
Это различие важно, поскольку агрессивное шлифование небольшого заусенца может создать новую проблему — чрезмерный съём основного материала.
Для производителей листового металла, выпускающих тонкие детали, контролируемый съём материала особенно важен.
Нетканые продукты полезны, когда основной задачей уже не является интенсивный съём материала.
Нетканые абразивы Aozhong используют гибкую открытую волокнистую структуру и предназначены для кондиционирования поверхности, очистки, браширования, удаления оксидов, финишной обработки и лёгкого удаления заусенцев. Доступные форматы включают пады, рулоны, диски и круги.
Поэтому нетканые продукты особенно полезны на более поздних этапах удаления заусенцев, когда необходимо смягчить острые кромки без существенного изменения формы детали.
Удаление сварного шва или заусенца — только первый этап.
После шлифования обычно остаётся заметный рисунок рисок.
Эти риски необходимо сгладить перед окраской, нанесением покрытия, брашированием или полировкой.
Общая последовательность зернистости может выглядеть следующим образом:
| Этап финишной обработки | Ориентировочный диапазон зернистости | Основная задача |
|---|---|---|
| Удаление глубоких рисок | P40–P60 | Уменьшение глубоких следов шлифования |
| Начальная доводка | P60–P80 | Сглаживание грубых рисок |
| Общее шлифование металла | P80–P120 | Выравнивание поверхности |
| Промежуточная доводка | P120–P180 | Уменьшение глубины рисок |
| Тонкая подготовка поверхности | P180–P240+ | Подготовка к нанесению покрытия или финишной обработке |
| Кондиционирование поверхности | Градация нетканого абразива | Сглаживание и контроль внешнего вида |
Это общие рабочие диапазоны, а не жёсткие правила.
Необходимая последовательность зависит от:
Самое важное правило:
Каждый абразивный этап должен удалять рисунок рисок, оставленный предыдущим этапом.
Переход сразу от агрессивного шлифования к очень мелкому абразиву может оставить глубокие риски под более тонко обработанной поверхностью.
Шлифовальные диски хорошо подходят для локальных участков, плоских панелей, зон сварки и общей доводки поверхности.
Абразивные ленты больше подходят для непрерывного производства, узких металлических деталей, кромок и оборудования, рассчитанного на ленточное шлифование.
Aozhong поставляет как шлифовальные диски, так и абразивные ленты для финишной обработки металла, что позволяет покупателям подбирать абразив под своё производственное оборудование.
Существует важный этап, когда задача меняется с:
съёма материала
на:
контроль внешнего вида поверхности.
Именно на этом этапе становятся полезны нетканые абразивы.
Они могут использоваться для:
Нетканые абразивы Aozhong используют открытую структуру из нейлоновых волокон, разработанную для контролируемого контакта с поверхностью. Текущая линейка включает ручные пады, рулоны, диски и нетканые круги для промышленного кондиционирования поверхности.
| Сравнение | Шлифовальный диск / наждачная бумага | Нетканый абразив |
|---|---|---|
| Основная функция | Съём материала и сглаживание рисок | Кондиционирование поверхности |
| Интенсивность резания | Средняя–высокая | Низкая–средняя |
| Удаление глубоких рисок | Подходит | Ограниченно |
| Лёгкое удаление заусенцев | Подходит | Подходит |
| Сглаживание поверхности | Возможно | Основное применение |
| Брашированный финиш | Ограниченно | Основное применение |
| Адаптация к изогнутым поверхностям | Зависит от основы | Хорошая |
| Очистка / удаление оксидов | Вторичное применение | Распространённое применение |
Важно не считать градации нетканых абразивов прямыми эквивалентами P-зернистости абразивов на основе.
Нетканый абразив тонкой градации и наждачная бумага P240 имеют разную структуру и не должны рассматриваться как идентичные продукты.
Понятие «листовой металл» включает несколько материалов.
Процесс шлифования, подходящий для углеродистой стали, может быть не лучшим выбором для алюминия или нержавеющей стали.
Финишная обработка нержавеющей стали часто требует хорошего контроля направления рисок и конечного внешнего вида.
После грубого шлифования процесс может переходить к шлифовальным дискам, а затем к кондиционированию поверхности неткаными абразивами.
Алюминий чаще вызывает забивание абразивных продуктов, поскольку шлифовальные отходы могут накапливаться между абразивными зёрнами.
Процесс должен быть сосредоточен на правильном выборе зернистости, контролируемом давлении и структуре абразива, подходящей для конкретного применения.
Обработка углеродистой стали часто включает удаление сварных швов, ржавчины, окалины и подготовку под покрытие.
На ранних этапах могут потребоваться более агрессивные абразивные продукты перед переходом к доводке поверхности.
Такой подход, основанный на типе материала, естественно соответствует структуре Aozhong Applications → Metal, где решения для металлообработки организованы вокруг шлифования сварных швов, удаления ржавчины, финишной обработки нержавеющей стали и общей подготовки металлических поверхностей.
Для дистрибьюторов металлообрабатывающей продукции и промышленных покупателей лучший ассортимент абразивов обычно не является самым большим.
Оптимальный ассортимент должен охватывать основные этапы производства без создания слишком большого количества дублирующих SKU.
Практичная структура может выглядеть следующим образом:
| Этап производства | Рекомендуемая продукция Aozhong | Основная функция |
|---|---|---|
| Интенсивное удаление сварных швов | продукция для шлифования и резки | Съём материала |
| Общее шлифование металла | шлифовальные диски | Выравнивание поверхности |
| Непрерывное производственное шлифование | абразивные ленты | Производственная финишная обработка |
| Сглаживание рисок | Шлифовальные диски средней / мелкой зернистости | Уменьшение глубины рисок |
| Лёгкое удаление заусенцев | нетканые абразивы | Контролируемая финишная обработка кромок |
| Сглаживание поверхности | Нетканые диски / круги | Стабильность финиша |
| Ручная финишная обработка | Нетканые пады / рулоны | Углы и детали сложной формы |
| Финальный внешний вид | полировочные продукты | Тонкая финишная обработка |
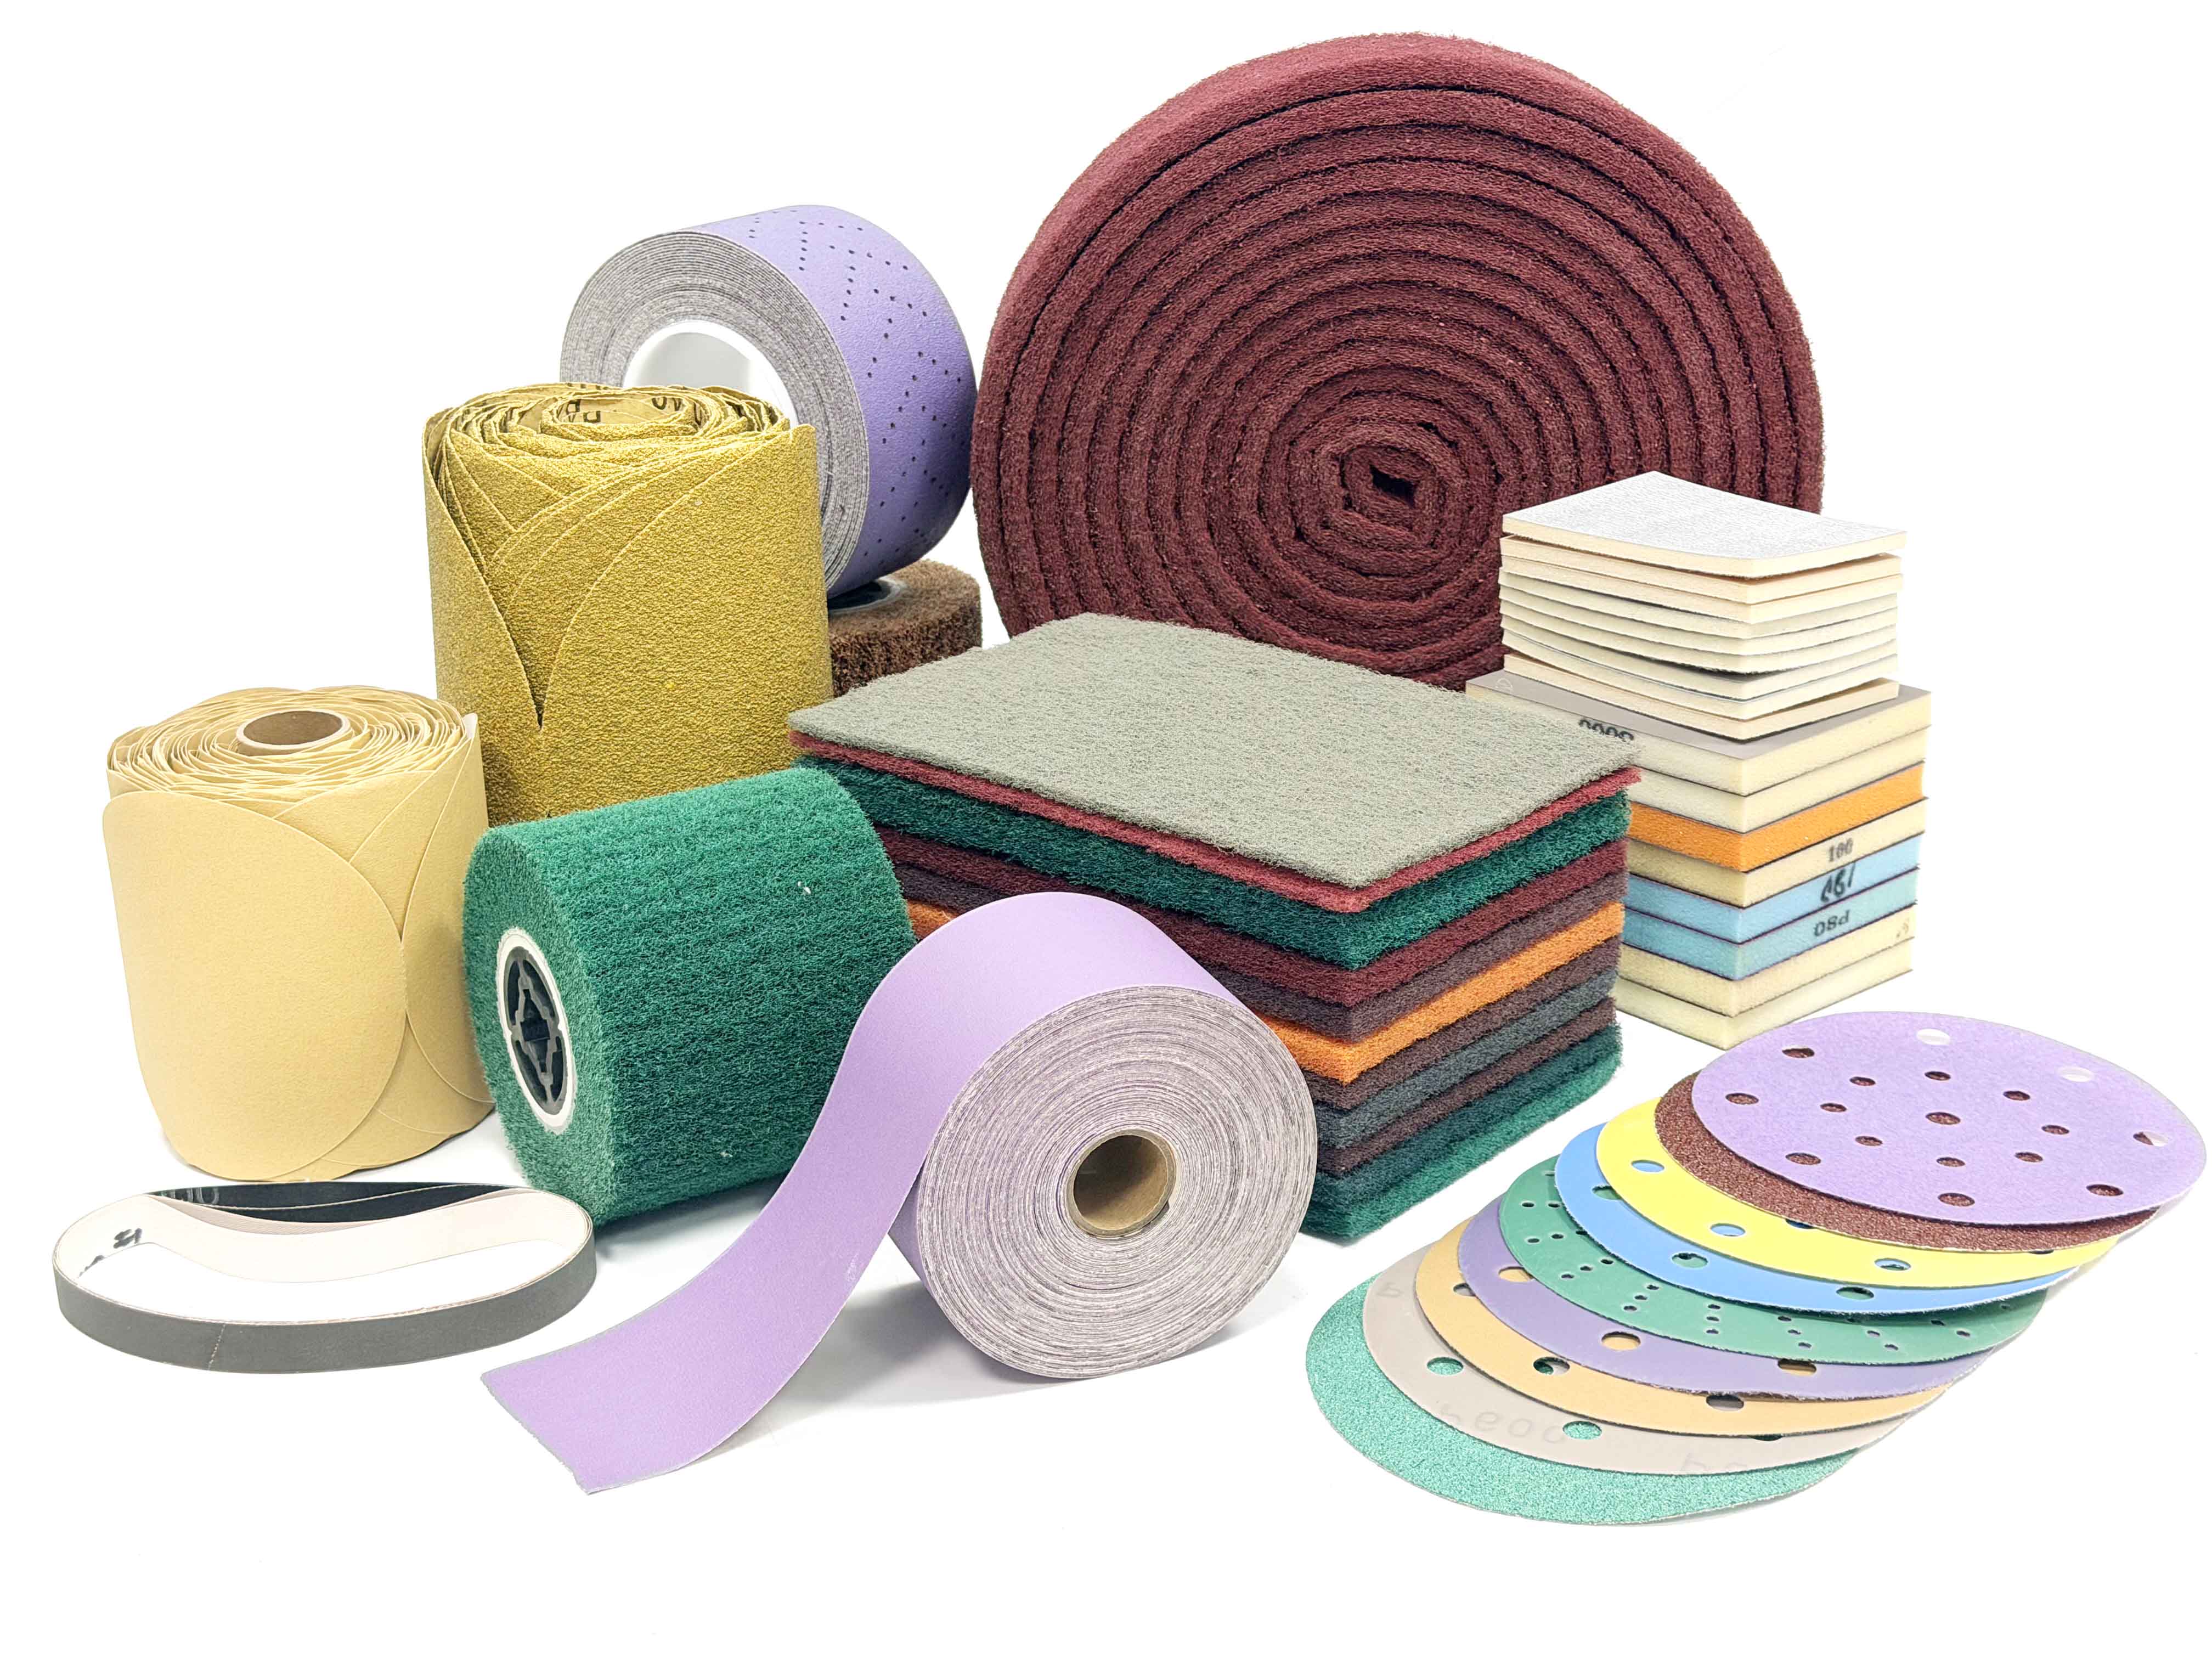
Текущая система продукции Aozhong включает наждачную бумагу и шлифовальные диски, абразивные ленты, нетканые абразивы, прецизионные абразивы, продукцию для шлифования и резки, а также полировочные продукты. Для B2B-применений доступны индивидуальные размеры, зернистость, конструкции основы, формы и варианты упаковки.




